隨著制造業的轉型升級,數控銑削技術已成為現代金屬切削加工的核心技能之一。對于已經掌握數控銑床基本操作的人員來說,中級加工與實訓是通往高級技能人才的必經階梯。本文將圍繞《數控銑(中級)加工與實訓》這一主題,結合金屬切削加工的關鍵知識,為你梳理系統的學習路徑。
一、中級數控銑削的定位與能力要求
中級數控銑削加工不再局限于簡單的平面輪廓和孔系加工,而是要求操作者能夠獨立完成中等復雜程度零件的工藝分析、程序編制、刀具選擇與切削參數設定,并具備一定的精度控制與問題處理能力。典型考核內容涵蓋:多島嶼平面輪廓銑削、型腔加工、螺紋銑削、孔系精度控制(如鉸孔、鏜孔)、以及配合件的加工。實訓目標是通過反復練習,使學員達到國家職業技能標準中級的實操水平。
二、金屬切削加工的核心原理在中級實訓中的應用
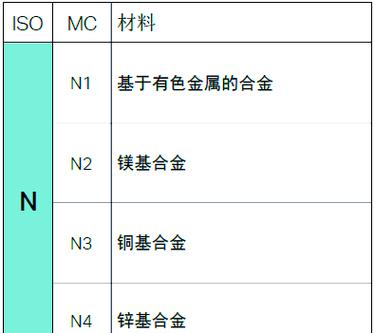
中級階段必須深入理解金屬切削三要素——切削速度、進給量和背吃刀量之間的平衡關系。對于不同材料(如45鋼、鋁合金、不銹鋼),這些參數需要相應調整。例如,銑削不銹鋼時切削速度應降低、進給量適當增大以避免加工硬化;銑削鋁合金則可采用高速、大前角刀具。實訓中還需掌握順銑與逆銑的選擇原則:精加工通常采用順銑以提高表面質量,粗加工則需考慮機床絲杠間隙。冷卻方式(乳化液、切削油、壓縮空氣)的選擇直接影響刀具壽命和工件表面完整性。
三、實訓項目設計建議
一個完整的中級數控銑實訓項目應當包含以下環節:1)零件圖分析——確定加工部位、公差要求及基準;2)工藝路線制定——劃分粗精加工階段、選擇定位夾具;3)刀具卡片編制——針對不同特征選用立銑刀、球頭刀、鍵槽銑刀、鏜刀等;4)手工編程或CAM自動編程——重點練習子程序調用、坐標旋轉、極坐標插補等指令;5)對刀與首件試切——使用尋邊器、Z軸設定器保證精度;6)檢測與誤差分析——利用游標卡尺、千分尺、內徑百分表等量具測量,針對超差原因進行補償修正。推薦以“帶內腔的凸臺配合件”為典型實訓課題,其涵蓋平面、臺階、型腔、孔系和倒角等要素,綜合性較強。
四、常見問題與對策
在實訓中,學員常遇到尺寸不穩定、表面粗糙度值偏高、刀具磨損過快等問題。應對措施包括:檢查刀具跳動是否過大、適當降低每齒進給量、增加精加工光刀次數、使用切削液充分冷卻、及時更換磨損刀片。若機床出現爬行或過切,應檢查導軌潤滑和反向間隙。中級操作者務必養成“先想后做、首件必檢”的習慣。
五、書籍選擇與學習建議
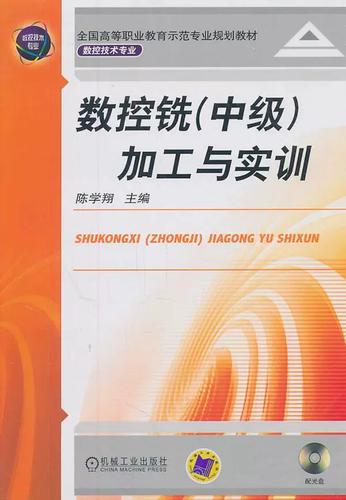
一本優秀的《數控銑(中級)加工與實訓》教材應配有詳細的工藝案例、編程實例和評分標準。選擇正版包郵的版本能夠保證圖表清晰、內容準確,且往往附帶二維碼視頻資源,可直觀學習對刀、裝夾等實操細節。建議讀者理論結合實踐:每學完一個知識點,就在仿真軟件(如宇龍、斯沃)上驗證程序,再上機操作。同時注意金屬切削加工手冊的查閱,積累材料與刀具的匹配經驗。
中級數控銑削是金屬切削加工領域從入門到精通的關鍵過渡期。通過系統的實訓項目,穩步提升工藝制定能力、編程熟練度和精度控制意識,方能在制造業中具備更強的競爭力。正如那句行業老話——“精于銑,成于練”,腳踏實地地完成每一次加工,方能成就高水平的技能人才。