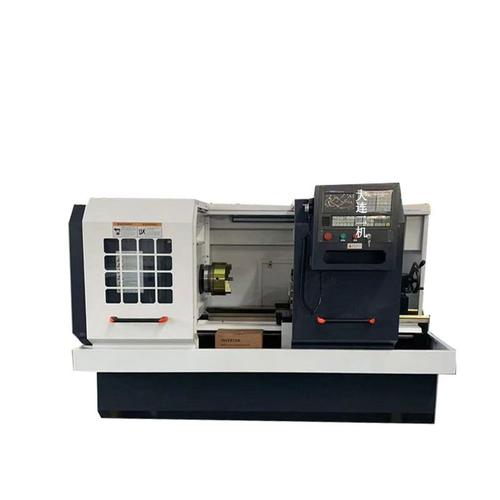
在重型機械制造、能源裝備、船舶工業(yè)及大型模具加工領(lǐng)域,對大尺寸、高硬度金屬工件的精密車削需求日益嚴苛。傳統(tǒng)普通車床效率低下、精度難以保持一致,而普通數(shù)控車床在重載切削時又往往剛性不足。CK61125臥式平身硬軌重型數(shù)控車床,正是為破解這一矛盾而生的高性能金屬切削裝備。
機床定位與總體結(jié)構(gòu)
CK61125是一款典型的臥式平身數(shù)控車床,最大回轉(zhuǎn)直徑達到1250mm,標志著它屬于重型車削范疇。所謂“平身”,指其床身導軌為水平布局,相較于斜床身結(jié)構(gòu),平身設(shè)計能提供更大的承載截面與更穩(wěn)定的切削平臺,尤其適合超大直徑、超長軸類及盤類零件的加工。“硬軌”則意味著導軌經(jīng)過淬火磨削處理,滑動面直接接觸,具備極高的剛性、抗振性與承載能力——這正是重型切削的根基。整機采用整體鑄造床身,內(nèi)部筋板密布,經(jīng)二次時效處理,長期使用不易變形,為穩(wěn)定加工提供了物理保障。
核心結(jié)構(gòu)與性能優(yōu)勢
· 主軸系統(tǒng):高剛性、大扭矩
主軸采用三點支撐結(jié)構(gòu),配備大直徑精密圓柱滾子軸承與角接觸球軸承組合。主軸通孔直徑可達130mm以上,方便長棒料通過。配合大功率主電機與兩檔齒輪變速,低速段即可輸出巨大扭矩,在加工高硬度合金鋼或鑄鍛件時,依然保持強勁的切削能力,且轉(zhuǎn)速波動極小。
· 硬軌滑動導軌:剛性與阻尼的平衡
X軸與Z軸均采用耐磨鑄鐵硬軌,接觸面貼塑并精密刮研。硬軌的優(yōu)點是抗振性出色,在重達數(shù)噸的切削力下無讓刀變形;同時滑動摩擦阻尼能有效吸收斷續(xù)切削產(chǎn)生的沖擊振動,這對于加工表面質(zhì)量要求較高的重型工件尤為關(guān)鍵。硬軌對潤滑與防護要求更高,機床配備自動潤滑系統(tǒng)與全封閉刮屑板,確保導軌持久精度。
· 尾座與刀架:承重可靠
尾座配備液壓或機械鎖緊機構(gòu),套筒直徑粗壯,可承受大型工件的頂尖支撐力。刀架可選四工位或六工位立式或臥式轉(zhuǎn)位刀塔,換刀穩(wěn)定,重復定位精度可達±0.005mm。對于超長軸類零件,還可配置中心架及跟刀架,實現(xiàn)多點輔助支撐。
金屬切削加工實際表現(xiàn)
在具體加工場景中,CK61125勝任鋼、鑄鐵、不銹鋼乃至高溫合金等材料的粗、精車工序。典型加工案例包括:
– 大型法蘭端面及外圓的連續(xù)粗車,單邊切深可達10-15mm,進給率0.3-0.6mm/r;
– 風電主軸、船舶中間軸的強力車削,大扭矩下保持低振動,圓度可達IT7級;
– 重型軋輥的外圓及孔加工,硬軌提供的強剛性保證了錐度誤差在0.02mm/m內(nèi);
– 大型閥體、泵殼的回轉(zhuǎn)面精加工,數(shù)控系統(tǒng)插補算法使復雜曲面輪廓的粗糙度穩(wěn)定在Ra1.6-3.2。
配套完備的數(shù)控系統(tǒng)(如FANUC、SIEMENS或國產(chǎn)總線系統(tǒng)),可實現(xiàn)X/Z軸聯(lián)動的直線、圓弧插補及恒線速切削。面對淬硬金屬毛坯的“黑皮”斷續(xù)切削,機床的阻尼特性顯著降低了崩刀風險,這對高價值工件的成本控制至關(guān)重要。
適用領(lǐng)域與使用建議
CK61125主要用于重型機械、冶金、礦山、電力、船舶、軍工等行業(yè)。特別適合大模數(shù)齒輪坯、大型軸承套圈、渦輪盤、法蘭圈、軸類自由鍛件的生產(chǎn)過程。
要充分發(fā)揮該機床潛力,需注意:1)根據(jù)工件重量與偏載情況合理調(diào)整尾座頂緊力與中心架間隔;2)粗車時選用鋒利槽型的重型刀片并開啟大流量切削液;3)定期檢測導軌間隙,調(diào)整鑲條背緊力,防止爬行;4)精加工前至少空運轉(zhuǎn)10分鐘,讓熱變形趨于穩(wěn)定。
CK61125臥式平身硬軌重型數(shù)控車床,是將傳統(tǒng)硬軌重載切削優(yōu)勢與現(xiàn)代數(shù)控精密控制深度結(jié)合的典范。它在超大規(guī)格金屬切削加工中展現(xiàn)了無可替代的剛性與切削效率,解決了許多“非它不可”的制造難題。對于追求高生產(chǎn)率、高剔除率和表面一致性的重型加工用戶而言,它是一臺真正能用、夠力、精度持久的工業(yè)重裝設(shè)備。