在精密機械加工領域,高速切削工藝因其高效率和良好的表面質量而被廣泛應用,但隨之產生的切削熱也成為影響加工尺寸精度的關鍵因素之一。切削熱會導致工件和刀具產生熱變形,進而引起尺寸偏差、形狀誤差和表面質量下降。因此,如何有效降低切削熱對精密機械加工尺寸的影響,是工藝優化的核心問題。以下從多個方面提出系統性的控制策略。
一、優化切削參數
切削用量中,切削速度、進給量和切削深度對切削熱的產生有直接影響。在高速切削中,適當提高切削速度有時反而能減少單位時間內的切削力,但速度過高會加劇刀具磨損和熱集聚。因此,應根據工件材料和刀具性能,選擇合理的切削速度范圍。進給量過小會導致刀具在切削區停留時間延長,熱量積累在工件表層;過大則增加切削力。通常建議采用中等偏大的進給量,配合較高的切削速度,使熱量更多地由切屑帶走。切削深度應盡量均勻,避免突變載荷。
二、采用高效冷卻與潤滑方式
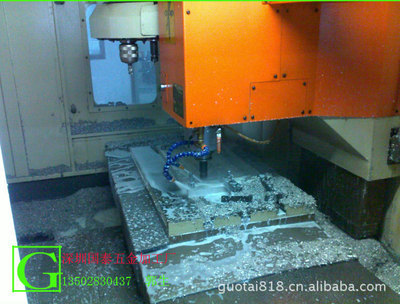
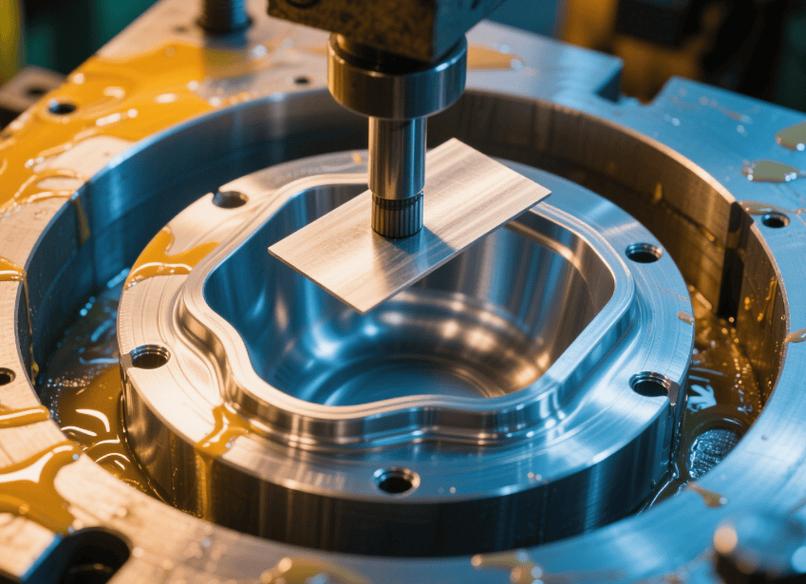
傳統澆注式冷卻在高速切削中往往難以到達切削區,冷卻效果有限。此時可采用高壓噴射冷卻、微量潤滑(MQL)、低溫冷風冷卻或液氮冷卻等技術。高壓冷卻能將切削液精準射入切削區,迅速帶走熱量并折斷切屑;微量潤滑通過壓縮空氣將極少量潤滑油霧化,既降低摩擦又減少熱產生;低溫冷風或液氮冷卻可顯著降低切削區溫度,尤其適用于鈦合金、高溫合金等難加工材料。內冷刀具和主軸中心出水結構也能提升冷卻效率。
三、改進刀具設計與材料
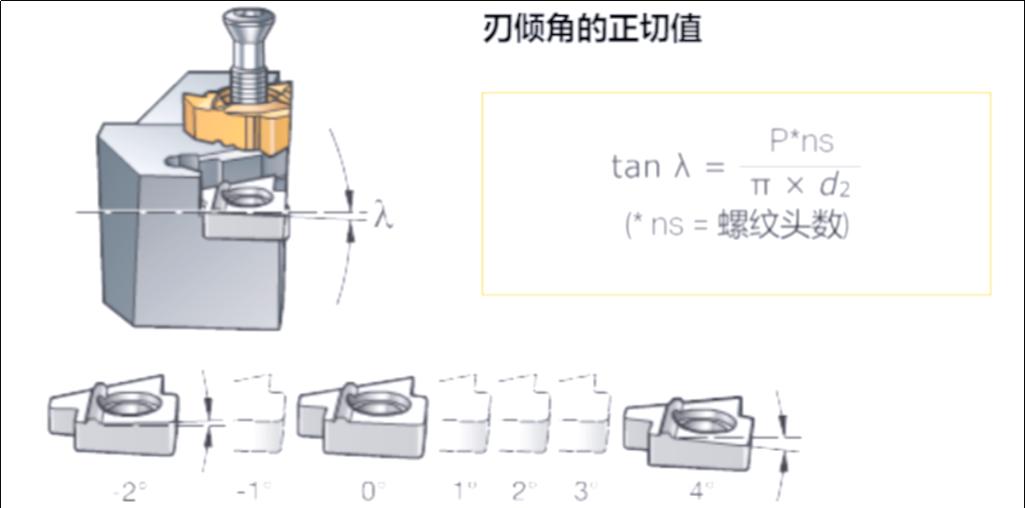
刀具的幾何參數和材料直接影響切削熱的產生與傳導。采用大前角刀具可減小切削變形和摩擦,從而降低產熱;鋒利的刃口可減少擠壓作用;拋光刃面和涂層技術(如TiAlN、AlCrN、DLC涂層)能降低摩擦系數,減少熱量生成。刀具材料方面,選用熱硬性好的硬質合金、陶瓷、立方氮化硼(CBN)或聚晶金剛石(PCD),可承受高速切削產生的高溫,同時減少刀具熱變形對尺寸的影響。
四、控制機床與工件熱變形
機床熱變形是影響精密加工尺寸的另一個重要因素。高速主軸運轉產生的熱量會導致主軸伸長,影響軸向尺寸精度。因此,應采用熱對稱結構設計、主軸冷卻系統、熱誤差補償技術等。對于工件,可在加工前進行充分預熱或冷卻,使其與機床環境溫度一致,減少熱梯度。在加工過程中,采用間歇切削、對稱去材等方式,避免工件局部過熱。保持恒溫車間環境(如20±1℃)也有助于穩定尺寸。
五、優化工藝路徑與加工策略
合理的工藝路徑可以減少熱量集中。例如,采用分層切削、螺旋下刀、擺線銑削等策略,使切削力與熱量分布更均勻。對于精密零件,可先進行粗加工,待工件冷卻后再進行精加工,以消除粗加工熱變形的影響。可引入在線測量與補償系統,實時監測尺寸變化并調整刀具路徑,抵消熱變形帶來的誤差。
六、切屑排出與熱管理
切屑是切削熱的主要載體,及時排出切屑可帶走大量熱量。采用高壓冷卻液輔助排屑、合理設計斷屑槽、優化刀具角度,避免切屑堆積在切削區。對于深腔加工,可采用吸屑裝置或壓縮空氣吹屑。定期清理機床工作區,防止切屑二次摩擦生熱。
降低高速切削中切削熱對精密機械加工尺寸的影響,需要從切削參數、冷卻潤滑、刀具技術、機床熱控制、工藝路徑和切屑管理等多方面綜合施策。實際生產中,應根據具體工件材料、加工精度要求和設備條件,選擇適配的組合方案,并通過試驗驗證優化。只有實現熱量的有效產生控制、傳導疏導和變形補償,才能確保精密加工尺寸的穩定性和一致性。