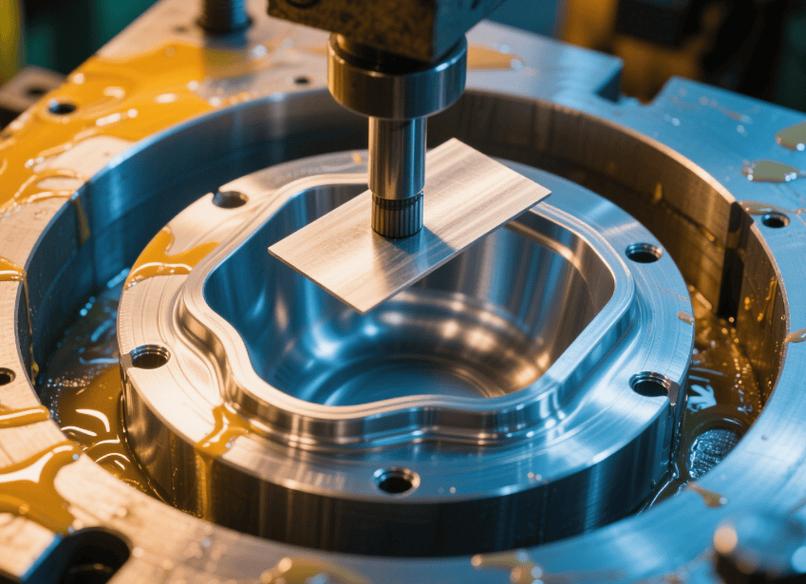
在制造業(yè)的龐大生態(tài)中,金屬切削與乙炔焊槍廠是兩個緊密關(guān)聯(lián)卻又角色分明的領(lǐng)域。前者專注于通過刀具去除金屬材料,獲得精確的尺寸與形狀;后者則生產(chǎn)用于焊接、切割和加熱的乙炔焊槍工具。在這兩類工廠的日常運營中,“金屬切削加工”都扮演著不可或缺的角色,它既是產(chǎn)品成型的基石,也是設(shè)備維護與工裝制造的關(guān)鍵手段。本文將深入探討金屬切削加工在乙炔焊槍廠中的具體應(yīng)用、常見工藝、設(shè)備選擇以及質(zhì)量控制要點。
一、金屬切削加工的基本原理與范圍
金屬切削加工是利用切削刀具與工件之間的相對運動,從毛坯上切除多余材料,從而獲得符合圖紙要求的零件的過程。主要方法包括車削、銑削、鉆削、磨削、刨削和拉削等。在乙炔焊槍廠,由于產(chǎn)品多為中小型精密零件(如焊嘴、閥體、接頭、割炬本體),切削加工主要依賴車床、銑床、鉆床和磨床。
與通用機械廠不同,乙炔焊槍廠對切削加工有特殊要求:
- 材料多樣性:常用材料包括黃銅、紫銅、不銹鋼、鋁合金等,其中銅合金切削性能差異大(易粘刀、導(dǎo)熱快)。
- 高密封性:焊槍和割炬的燃氣/氧氣通道必須無泄漏,因此配合面的尺寸精度和表面粗糙度要求高。
- 耐高溫與耐腐蝕:部分零件需經(jīng)過熱處理或表面鍍層,在切削時需考慮后續(xù)工藝的余量。
二、主要金屬切削加工工藝在焊槍廠的應(yīng)用
1. 車削加工
車削是乙炔焊槍廠最常見的切削方式。典型零件包括:
- 焊嘴內(nèi)孔:需要與焊芯精確配合,常采用精車或鉸孔保證H7/g6配合。
- 閥桿螺紋:M10×1、M12×1等細牙螺紋,車削后需用板牙或螺紋銑刀修整。
- 割炬本體外形:大量采用數(shù)控車床一次裝夾完成外圓、端面、倒角和切槽。
工藝要點:加工黃銅時,應(yīng)使用大前角刀具(如金剛石涂層或高速鋼),并采用乳化液充分冷卻,防止積屑瘤;切削不銹鋼時則降低線速度,增加進給量,避免加工硬化。
2. 銑削加工
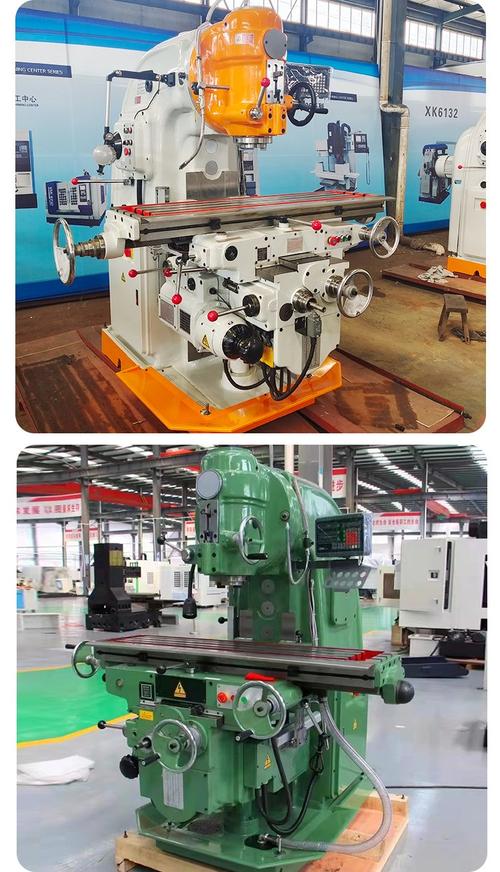
銑削用于加工平面、鍵槽、六角頭和復(fù)雜型腔。例如:
- 混合氣室:在割炬本體上銑出交叉的燃氣通道,常用立式銑床或加工中心。
- 扳手平面:氧-乙炔焊炬的接頭處需要兩個平行平面以便扳手夾持,通常在銑床上用面銑刀或端銑刀完成。
3. 鉆削與鉸孔
乙炔焊槍中最多的孔是氣體通道孔。典型如射吸式焊炬的噴嘴孔(0.5~2mm)、混合室小孔等。由于孔徑小、深度大,需使用高速鋼或硬質(zhì)合金鉆頭,配合較高的轉(zhuǎn)速(3000~10000 rpm)和啄鉆循環(huán)。鉸孔用于提高孔的表面質(zhì)量和尺寸精度,常結(jié)合鉆-擴-鉸的工序安排。
4. 磨削加工
磨削用于獲得高精度表面和鋒利刃口。應(yīng)用場景:
- 焊嘴內(nèi)圓錐面:與焊芯的錐面配合,需磨削至Ra0.4以下并保證角度公差。
- 割嘴切割氧孔:小孔內(nèi)壁需要光潔以防掛渣,有時采用珩磨或電火花加工后手工研磨。
? 止202】
三、刀具與切削參數(shù)的選擇(以銅合金為例)
乙炔焊槍廠批量加工黃銅(HPb59-1)時,常見刀具及參數(shù)如下:
- 刀具材料:YT類硬質(zhì)合金(如YT30)或涂層刀具;精加工可用金剛石(PCD)。
- 刀具角度:前角γo=15°~25°,后角αo=8°~12°,主偏角κr=45°~90°。
- 切削速度:粗車vc=150~250 m/min,精車vc=300~400 m/min。
- 進給量:f=0.05~0.3 mm/r。
- 切削液:低濃度乳化液(5%~8%),壓力不低于0.5MPa。
特別注意:黃銅切削時易產(chǎn)生長切屑纏繞,應(yīng)使用斷屑槽刀具并定期退刀排屑。加工鋁青銅(如QAl9-4)時,因硬度較高,宜選用未涂層的細晶粒硬質(zhì)合金,并加大切削液流量。
四、夾具與工藝裝備
乙炔焊槍廠的生產(chǎn)節(jié)拍通常在10~60秒/件,因此必須采用專用夾具提高效率。常見方案:
- 液壓卡盤:用于不規(guī)則閥體的一次裝夾,配合軟爪保證同心度。
- 分度回轉(zhuǎn)夾具:在銑床上完成多面孔的加工。
- 彈性夾頭(ER夾頭):用于焊嘴小零件的精車或鉆鉸。
由于銅合金剛度低,夾緊力需精確控制(一般不超過1 MPa),防止零件變形。薄壁套類零件(如焊炬套管)可考慮軸向端面壓緊,或用心軸穿入內(nèi)孔后兩端頂尖。
五、切削工藝中常見問題與抑制措施
1. 尺寸不穩(wěn)定:銅合金熱膨脹系數(shù)大,切削熱量容易導(dǎo)致測量偏差——應(yīng)在充分冷卻后測量,并優(yōu)化切削參數(shù)。
2. 表面粗糙度差:崩刃、積屑瘤或刀具磨損引起——需要提高刀具鋒利度,加大前角,并控制切削液噴射方向。
3. 螺紋爛牙:主要是切速過高和刀具擠壓——采用螺紋梳刀或螺紋銑削,適當加冷卻。
4. 斷鉆頭:細長小孔排屑不暢——可使用強力高壓內(nèi)冷卻鉆頭,并定期退刀。
版權(quán)所有 ? 楊賀2024
六、質(zhì)量檢驗與趨勢
切削加工完成后的零件需要100%檢驗關(guān)鍵尺寸,如通氣盲孔則需進行氣密性試驗。檢驗工具有量塊、氣動量儀、影像測量儀。對于外螺紋,還需要環(huán)規(guī)或螺紋綜合測量機。在自動化程度上,越來越多的焊槍廠引入數(shù)控車削中心配合棒料進料機,集齒盤凸輪和螺紋及背鉆孔于一體,而基于材料缺陷的創(chuàng)新切削可以讓焊接安全性和質(zhì)量更高。
乙炔焊槍廠不僅生產(chǎn)焊槍設(shè)備,還是個獨立的金屬切削實踐場景。只有深刻理解銅合金加工特點靈活選用刀具合理地定制切削參數(shù)追求氣密表面的嚴格控制才能在現(xiàn)今越發(fā)激烈的市場競爭中穩(wěn)步砥礪深根做出更好焊割系列產(chǎn)品服務(wù)于千家及工業(yè)客戶。